
 英文

在石化、化工、能源、热电等工业领域,换热器管束抽装是装置大修、设备检维修、系统运维的核心关键工序。管束抽装作业精度要求高、现场工况复杂,多为高空、露天、受限空间作业,存在机械伤害、介质泄漏、设备损毁等多重风险。
一旦抽装操作不规范、风险管控不到位,极易引发设备损坏、人员工伤、装置非计划停机、环境污染等重大问题。本文结合行业标准与现场实操经验,系统讲解管束结构类型、抽装作业流程、危险源识别、风险评估方法、安全操作规范、设备检测、停机管控、清洗维保方案,为工业企业换热器安全检修、高效运维提供标准化指导。
一、管束抽装作业概述:核心作用与作业特点
1.1 什么是管束抽装作业?
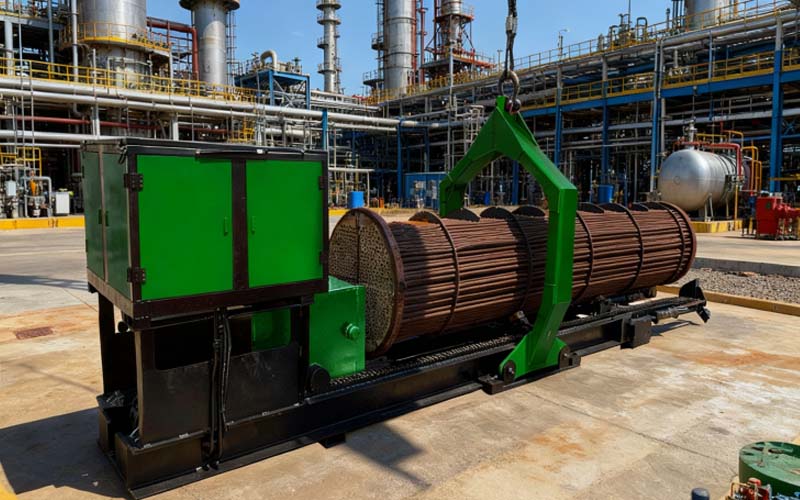
管束抽装是换热器核心检修工序,通过专用液压、机械抽装设备,将内部管束从壳体中平稳抽出,方便技术人员开展设备检测、污垢清理、腐蚀修复、故障排查与配件更换。标准化抽装作业能够最大程度保护换热管、折流板、管板及壳体结构,避免检修造成的二次损伤,恢复换热器额定换热效率。
1.2 管束抽装作业的重要性
换热器长期运行会出现结垢、积污、腐蚀、壁厚减薄、介质堵塞等问题,直接导致换热效率下降、能耗升高、系统压降异常,严重时引发设备泄漏、装置停运。定期开展管束抽装检修,能够从根源解决设备隐患,延长设备使用寿命,保障化工装置、热力系统、油气装置长期稳定运行。
二、换热器管束结构与常见类型
管束是管壳式换热器的核心换热组件,由换热管、管板、折流板组合而成,依靠管壁完成两种介质的热量交换。根据结构形式、热膨胀方式、适用工况,工业常用管束分为五大类型。
2.1 U型管束
换热管整体弯折为U型结构,可自主补偿热膨胀应力,避免管材变形开裂,适配温差波动大的工况,广泛应用于电厂、石化炼化装置,结构稳定、抗疲劳性能优异。
2.2 固定管板式管束
管束两端固定在管板上,结构坚固、造价低、稳定性强。适合两种换热介质温差较小的工况,缺点是壳程清洗难度大,检修需要整体拆解作业。
2.3 浮头式管束
单侧管板可自由浮动,完美补偿热膨胀量,管程、壳程均可便捷清洗维护,适配化工复杂腐蚀工况,是工业应用最广泛、检修最便捷的管束类型。
2.4 螺旋管束
换热管呈螺旋环绕排布,强化流体湍流效果,换热效率更高,占地面积小,多用于新能源设备、暖通系统、特种节能换热器。
2.5 直管式管束
整体直管结构,制造简单、拆装便捷、承压性能好,适配高压锅炉、冷凝器等设备,适用于工况稳定、温差变化小的生产场景。
三、管束抽装作业主要危险源与风险分析
管束抽装属于高危特种作业,风险涵盖机械、人员、介质、环境、操作五大维度,企业必须提前识别、分级管控,杜绝安全事故。
3.1 核心风险类别
1、机械故障风险:起重机、抽装机、液压系统、索具老化或超载运行,易出现设备故障、构件断裂,造成设备损毁。
2、人员伤害风险:作业过程存在物体坠落、设备挤压、高空坠落、操作失误等隐患,极易造成人员工伤。
3、危险介质风险:管束内部残留化工原料、油污、有毒介质,易引发化学灼伤、有毒气体吸入、介质泄漏污染。
4、现场环境风险:露天高空作业、受限空间、地面不平整、恶劣天气,增加作业失控、设备倾覆概率。
5、人为操作风险:人员培训不足、沟通不畅、违规操作、流程缺失,是现场事故高发诱因。
3.2 高危致命风险重点警示
蓄能突然释放、管束载荷坠落、设备物体打击、壳体挤压伤害、抽装机失稳倾覆、液压系统失效,是管束抽装作业最易引发重大事故的六大核心风险,必须在作业方案中重点防控。
四、工业通用管束抽装风险评估方法
标准化风险评估是安全作业的前置核心工序,行业主流采用五种科学评估方式,覆盖全场景、全流程隐患排查。
4.1 检查表分析法
依据行业标准、设备规程制定标准化检查清单,逐项核对设备状态、现场条件、防护措施、人员资质,快速排查显性隐患,适合日常常规检修。
4.2 假设分析法
通过“假设推演”模拟各类突发事故场景,预判操作失误、设备故障、环境变化带来的连锁风险,提前制定应急处置预案。
4.3 故障树分析法(FTA)
从事故结果反向追溯根因,梳理设备失效、流程漏洞、管理缺陷等深层问题,适合重大检修、大型设备抽装作业风险管控。
4.4 危险与可操作性分析(HAZOP)
针对工艺参数、操作偏差、设备异常进行系统性分析,精准识别工艺偏离引发的安全隐患,是石化高端检修必备评估手段。
4.5 风险矩阵评估法
结合风险发生概率、事故危害等级,对所有隐患分级打分,划分高、中、低风险,优先落实高危隐患管控措施,实现精细化安全管理。
五、管束抽装标准化安全作业流程
5.1 作业前期准备
全面开展现场风险评估,核查换热器设备参数、管束尺寸、重量;清理作业现场、划定警戒隔离区;落实上锁挂牌LOTO制度,完成管线隔离、系统泄压、介质置换;检查抽装机、起重设备、索具、安全防护装备完好性。
5.2 人员资质与安全交底
所有操作人员必须持证上岗,完成专项安全培训;作业前开展班前交底,同步作业流程、风险点、应急措施、沟通机制,杜绝无证作业、违规作业。
5.3 设备精准对位与校准
调试管束抽装机水平度、同轴度,精准匹配管束中心轴线,避免偏心受力导致管束弯曲、管壁划伤、壳体损伤;完成设备空载试运行,确认液压、操控、监测系统正常。
5.4 平稳抽装与实时监测
采用低速、匀速、平稳牵引方式抽装管束,全程实时监测应力、位移、载荷数据;严禁超载、急停、猛拉操作,发现偏移、卡顿立即停机排查。
5.5 后期清理与现场复原
管束抽出后平稳放置、做好防护,避免磕碰变形;清理壳体内残留介质、污垢;核对设备状态,整理机具、解除隔离,完成作业闭环记录。
六、现场安全操作核心规范(必执行)
1、全员规范佩戴安全帽、防护手套、护目镜、防砸安全鞋等个人防护用品;
2、严格执行上锁挂牌制度,杜绝设备意外启动、介质误泄;
3、高空作业必须搭设防护设施,严禁无防护高空操作;
4、优先采用遥控操作,人员远离高危作业区域,保持安全距离;
5、作业全程专人监护,禁止无关人员进入作业隔离区;
6、每日作业前必检设备、机具、安全系统,故障设备严禁上岗;
7、遇暴雨、大风、高温、夜间视线不良等恶劣条件,立即停止作业。
七、管束检测与设备完整性评估技术
抽装完成后必须开展系统性检测,排查腐蚀、裂纹、壁厚减薄、结垢堵塞等问题,保障设备复用安全。
1、目视检测:直观检查管壁、管板、折流板外观磨损、腐蚀、变形、积垢情况;
2、超声波检测(UT):精准测量管壁厚度,排查内部暗伤、材质劣化;
3、涡流检测(ECT):检测管壁表面及近表面细微裂纹、缺陷;
4、水压压力试验:验证管束整体承压性能、密封性能,杜绝运行泄漏;
5、红外热成像检测:排查隐蔽腐蚀、局部过热隐患。
八、管束更换标准施工步骤
1、工况评估:检测旧管束损伤程度,确认更换必要性,核对新管束规格参数、材质兼容性;
2、系统停机:装置停机、泄压、介质置换、管线隔离,搭建安全作业面;
3、旧管束抽出:采用专用设备平稳抽出旧管束,保护壳体结构;
4、壳体修复:清理壳体污垢、修复内壁损伤、检查密封结构;
5、新管束安装:精准对中、平稳推入,规范连接管线、支撑、紧固件;
6、试压投用:整体压力试验、密封性检测,无异常后逐步恢复生产工况。
九、换热器管束高效清洗维保方案
针对结垢、锈蚀、生物黏泥堵塞等常见问题,适配多种清洗工艺,按需选用:
化学清洗:溶解顽固水垢、锈蚀,适合整体系统除垢维保;
机械清洗:旋转刷、刮刀清理硬质沉积物,不伤管壁;
高压水射流清洗:高压水流强力剥离重度结垢、堵塞,清洗彻底;
超声波清洗:适配薄壁精密换热管,无机械损伤;
组合式清洗:化学预处理+机械清洗结合,适配复杂混合污垢。
十、检修停机优化与降本增效策略
1、落地预测性维护,依托设备运行数据预判故障,减少突发停机;
2、采用数字化监测、数字孪生技术,模拟设备工况,优化检修窗口期;
3、强化人员技能培训,减少人为失误导致的工期延误与设备损伤;
4、标准化作业流程,提升抽装、清洗、更换效率,最大限度压缩停机时长;
5、建立设备台账与维保周期体系,实现预防性维保,降低长期运维成本。
十一、结语
换热器管束抽装是化工设备检修的核心高危工序,安全管控、流程规范、风险评估、设备选型、后期维保缺一不可。严格遵循标准化作业规范、落实全流程风险防控、采用专业自动化抽装设备,能够有效规避安全事故、降低设备损耗、缩短检修工期、提升换热设备运行效率,为石化、能源、化工企业安全生产、降本增效提供坚实保障。
FAQ 常见问题
Q1:管束抽装作业为什么必须做风险评估?管束抽装高空、重载、工况复杂,存在机械倾覆、介质泄漏、人员伤害等多重风险,前置风险评估可排查隐患、制定防护方案,规避重大安全事故,符合化工安全合规标准。
Q2:管束抽装作业最常见的安全隐患有哪些?主要包含载荷坠落、设备倾覆、挤压撞击、介质中毒灼伤、管壁壳体损伤、操作失误、设备超载故障七大类高危风险。
Q3:如何避免管束抽装过程中设备损伤?选用专用管束抽装机、保证同轴对位、匀速平稳作业、实时载荷监测、严禁超载猛拉,同时提前清理现场障碍物,可最大程度保护管束与壳体结构。
Q4:换热器管束多久需要检修清洗一次?根据介质工况、运行负荷而定,常规工业换热器建议年度停机大修清洗,高腐蚀、高结垢工况需每半年专项维保。
Q5:正规管束抽装作业需要哪些资质要求?作业人员需持有特种作业操作证,设备需合规校验备案,现场需编制专项施工方案、完成风险评估与安全交底,严格遵循OSHA、ISO及行业化工检修标准